在五金电镀件、不锈钢制品及各类金属表面的打磨抛光工序中,布砂轮与麻轮布轮的磨削性能不仅取决于磨料本身,更取决于粘砂胶水与基材的匹配程度。天津万起帅先工贸有限公司围绕布质砂轮粘合剂、冷胶及配套抛光膏产品,为打磨抛光企业提供从胶水选型到工艺落地的完整方案,帮助用户在替代骨胶、替代泡花碱的过程中稳定质量、控制成本。
布砂轮粘砂胶水的核心指标怎么看
判断一款布砂轮粘砂胶水是否适配,重点看四个维度:粘结强度(决定金刚砂磨料在高速旋转下是否飞砂)、固化方式与时间(冷胶常温固化,适合批量连续生产)、柔韧性(布基随轮体变形时胶层不开裂)以及耐温耐湿性(打磨发热和潮湿环境下的保持力)。我司金属抛光冷胶采用冷固化体系,涂布后无需烘箱长时间烘烤,对棕刚玉、白刚玉、黑刚玉等常见磨料均有良好把持力,砂粒分布均匀,脱砂率低,适合替代传统骨胶工艺中能耗高、易返潮的问题。
五金电镀件打磨场景的适配要点
电镀件前处理打磨对表面一致性要求高,胶水选择需结合轮体类型与磨料粒度:
- 布砂轮粗抛:选用粘结强度较高的布质砂轮粘合剂,配棕刚玉磨料,适合去除毛刺与焊缝痕迹;
- 麻轮布轮精抛:胶层宜薄而均匀,搭配白刚玉或抛光膏使用,避免胶膜过厚影响出光;
- 电镀前除氧化层:可选用含黑刚玉的混合磨料体系,胶水需具备一定耐水冲洗性能;
- 替代泡花碱工艺:冷胶涂布量更易控制,减少碱性残留对后续电镀附着力的影响。
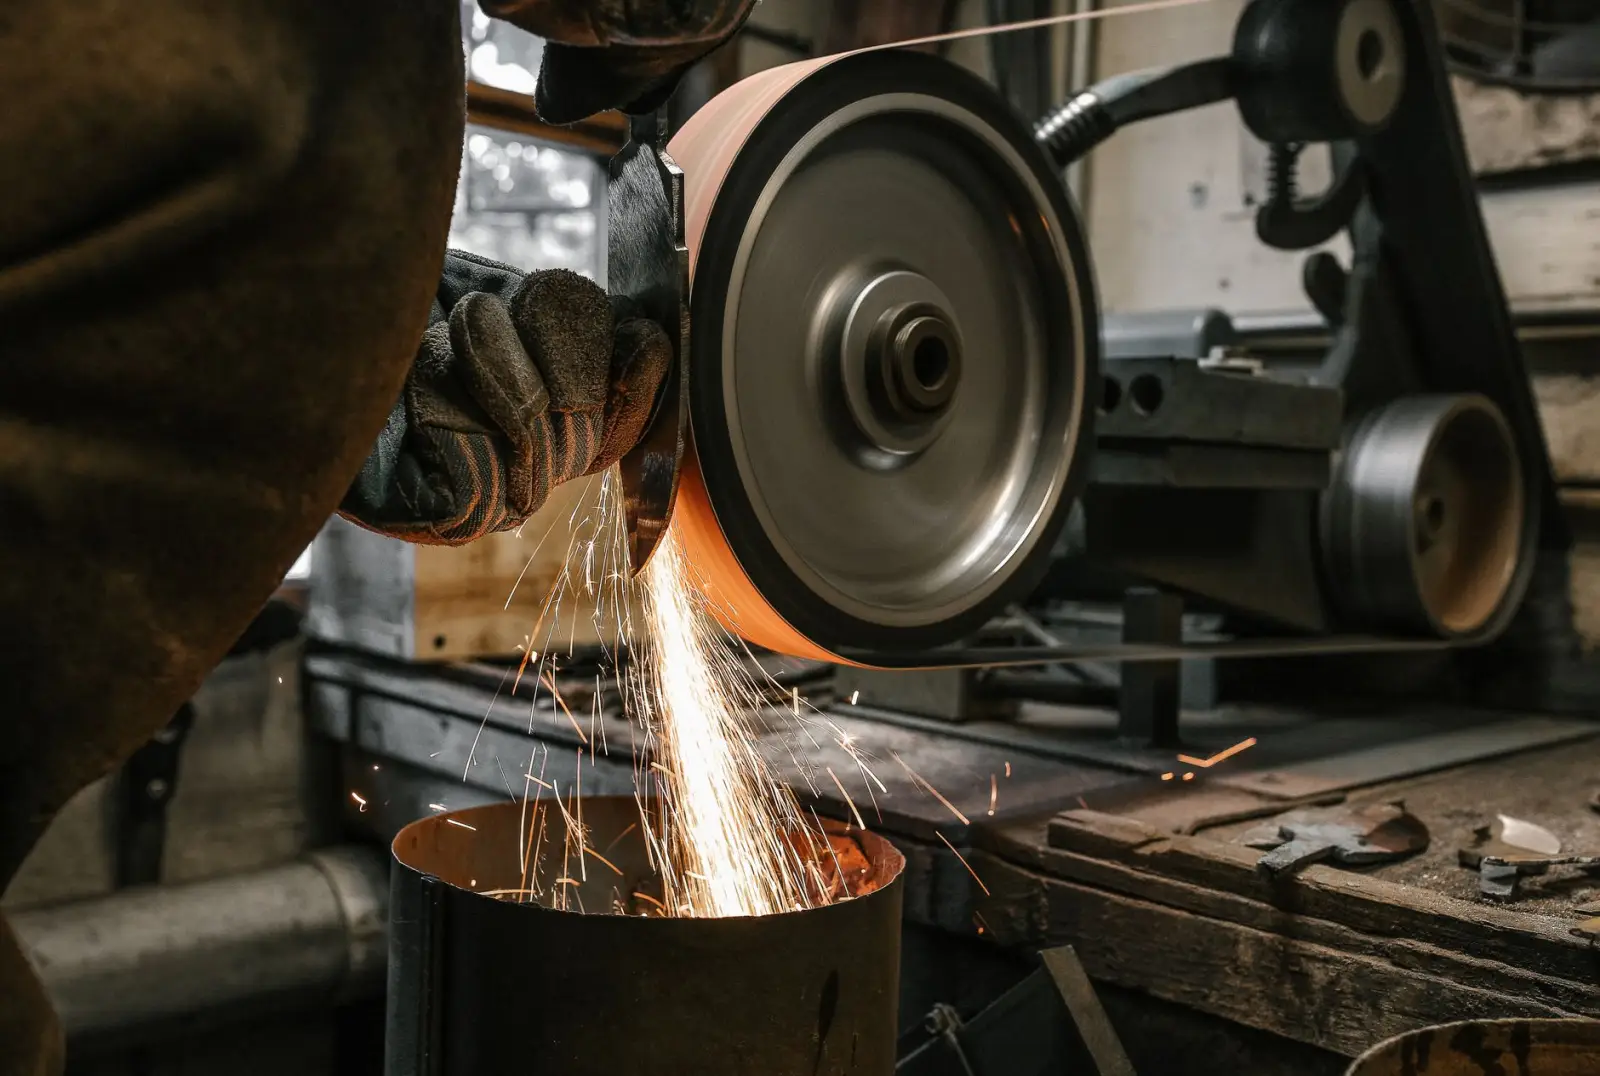
选型与上胶实施建议
实际落地时,建议按“基材确认—胶水小试—涂布量标定—批量验证”的流程推进。先确认布轮或麻轮布轮的材质与密度,再取少量布砂轮粘砂胶水做粘结对比试验,记录固化时间与脱砂情况;涂布环节控制胶层厚度均匀,磨料撒布后压实,常温静置至完全固化再上机。若原工艺使用骨胶,替换为金属抛光冷胶时需同步调整涂胶量和固化场地温湿度,避免沿用旧参数导致粘结不足。
常见问题与配套合作
用户常问冷胶能否完全代替骨胶、固化时间能否缩短、不同磨料是否通用。一般条件下,冷胶在粘结力和防潮性上优于骨胶,但具体配方需按轮体规格调整;固化速度可通过配比与环境温度调节。我司可提供胶水样品、上胶工艺参数建议及抛光膏配套方案,欢迎打磨抛光及电镀加工企业寄样试制,按实际工况确定布质砂轮粘合剂型号与用量。