
在五金工件抛光车间里,磨料选型往往比设备调试更影响最终表面质量。棕刚玉与白刚玉虽然同属刚玉族,但在硬度、韧性、杂质含量上的差异,会直接反映到抛光效率和工件光洁度上。尤其当搭配布质砂轮粘合剂、抛光膏等辅料使用时,选错磨料轻则效率打折,重则划伤工件表面。
硬度与韧性:两种磨料的本质分野
棕刚玉的莫氏硬度约9.0,韧性较高,晶体中带有少量氧化铁、氧化钛杂质,呈棕褐色。它在受力时不易碎裂,适合中高压力的粗抛与半精抛工序。白刚玉纯度更高,氧化铝含量通常在99%以上,硬度略高于棕刚玉,但脆性更大,磨粒在冲击下容易形成新的锋利切削刃。这一特性使白刚玉在精抛阶段能获得更均匀的表面粗糙度,而棕刚玉则更适合去除毛刺、氧化皮和较深的加工纹路。
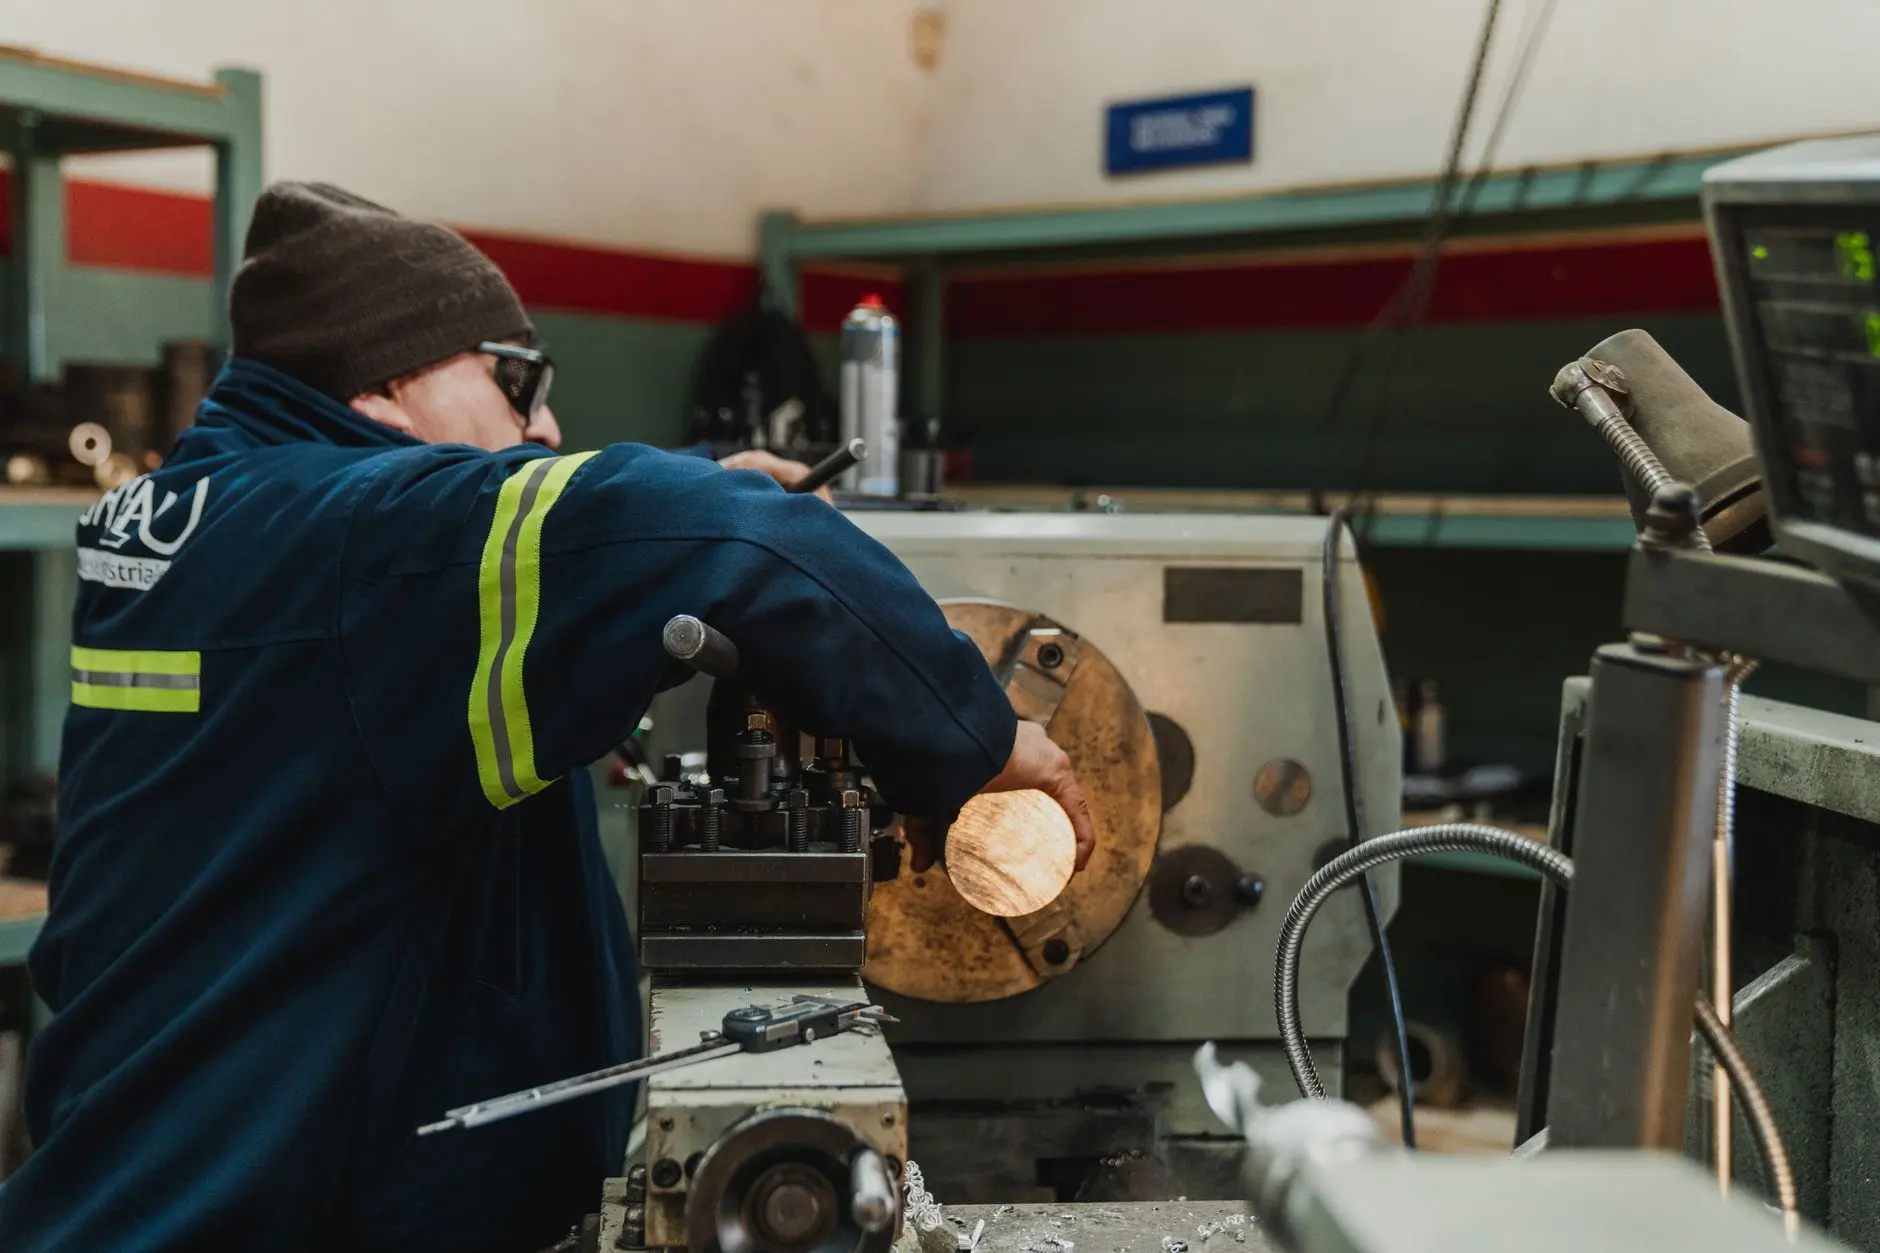
实际生产中,金刚砂磨料的粒度配比与粘合剂体系必须匹配。例如使用冷胶或金属抛光冷胶制作麻轮布轮时,棕刚玉的沉降速度较慢,与胶体混合的均匀性更好;白刚玉因粒径分布窄,更适合薄层涂附,避免局部堆积造成划伤。
粘合剂体系对磨料表现的放大效应
磨料本身不决定一切,粘结体系才是把磨料性能“锁”在砂轮上的关键。传统骨胶和泡花碱成本低,但耐水性差、固化温度窗口窄,在高速抛光中容易掉砂。近年来代替骨胶的布砂轮粘砂胶水和代替泡花碱的布质砂轮粘合剂逐步普及,这类冷胶体系可在常温或低温固化,对棕刚玉和白刚玉的润湿性差异明显:
- 棕刚玉表面极性较低,配合冷胶时需适当增加润湿剂比例,否则易出现“浮砂”现象;
- 白刚玉比表面积大,吸胶量高,涂胶量应下调5%-8%,防止胶层过厚降低切削锋利度;
- 若在麻轮布轮上复合使用黑刚玉做过渡层,可借助其中等硬度缓冲白刚玉的脆性冲击。
我司在服务五金客户时发现,同一台抛光机换用不同粘合剂体系后,棕刚玉砂轮的使用寿命波动可达20%以上,而白刚玉的波动幅度通常控制在10%以内——这说明白刚玉对胶体配方变化的敏感度更低,工艺容错性更好。
实操参数与效果对比
以不锈钢五金件去毛刺后精抛为例,可参考以下参数组合:
- 粗抛:棕刚玉F60-F80,布砂轮粘砂胶水涂附量约180g/m²,线速度28-32m/s;
- 半精抛:棕刚玉与白刚玉按6:4混配,配合抛光膏使用,降低表面Ra值至0.4μm左右;
- 精抛:白刚玉F120-F180,金属抛光冷胶薄涂,线速度控制在22-25m/s,避免过热烧伤。
从数据看,棕刚玉在粗抛阶段的材料去除率比白刚玉高约15%-25%,但白刚玉在精抛后的表面粗糙度可低0.1-0.2μm。两者并非替代关系,而是工序分工。抛光膏的选用也需同步调整:棕刚玉工序宜用含油性较高的膏体,白刚玉工序则适合水性或低粘度膏体,以利于磨屑排出。
磨料与粘合剂的匹配没有万能公式,但抓住硬度—韧性—润湿性这条主线,再结合布质砂轮粘合剂的固化特性做微调,多数五金抛光场景都能找到稳定可复现的工艺窗口。天津万起帅先工贸有限公司长期供应冷胶、布砂轮粘砂胶水及各类刚玉磨料配套方案,欢迎业内同仁交流实际工况参数。