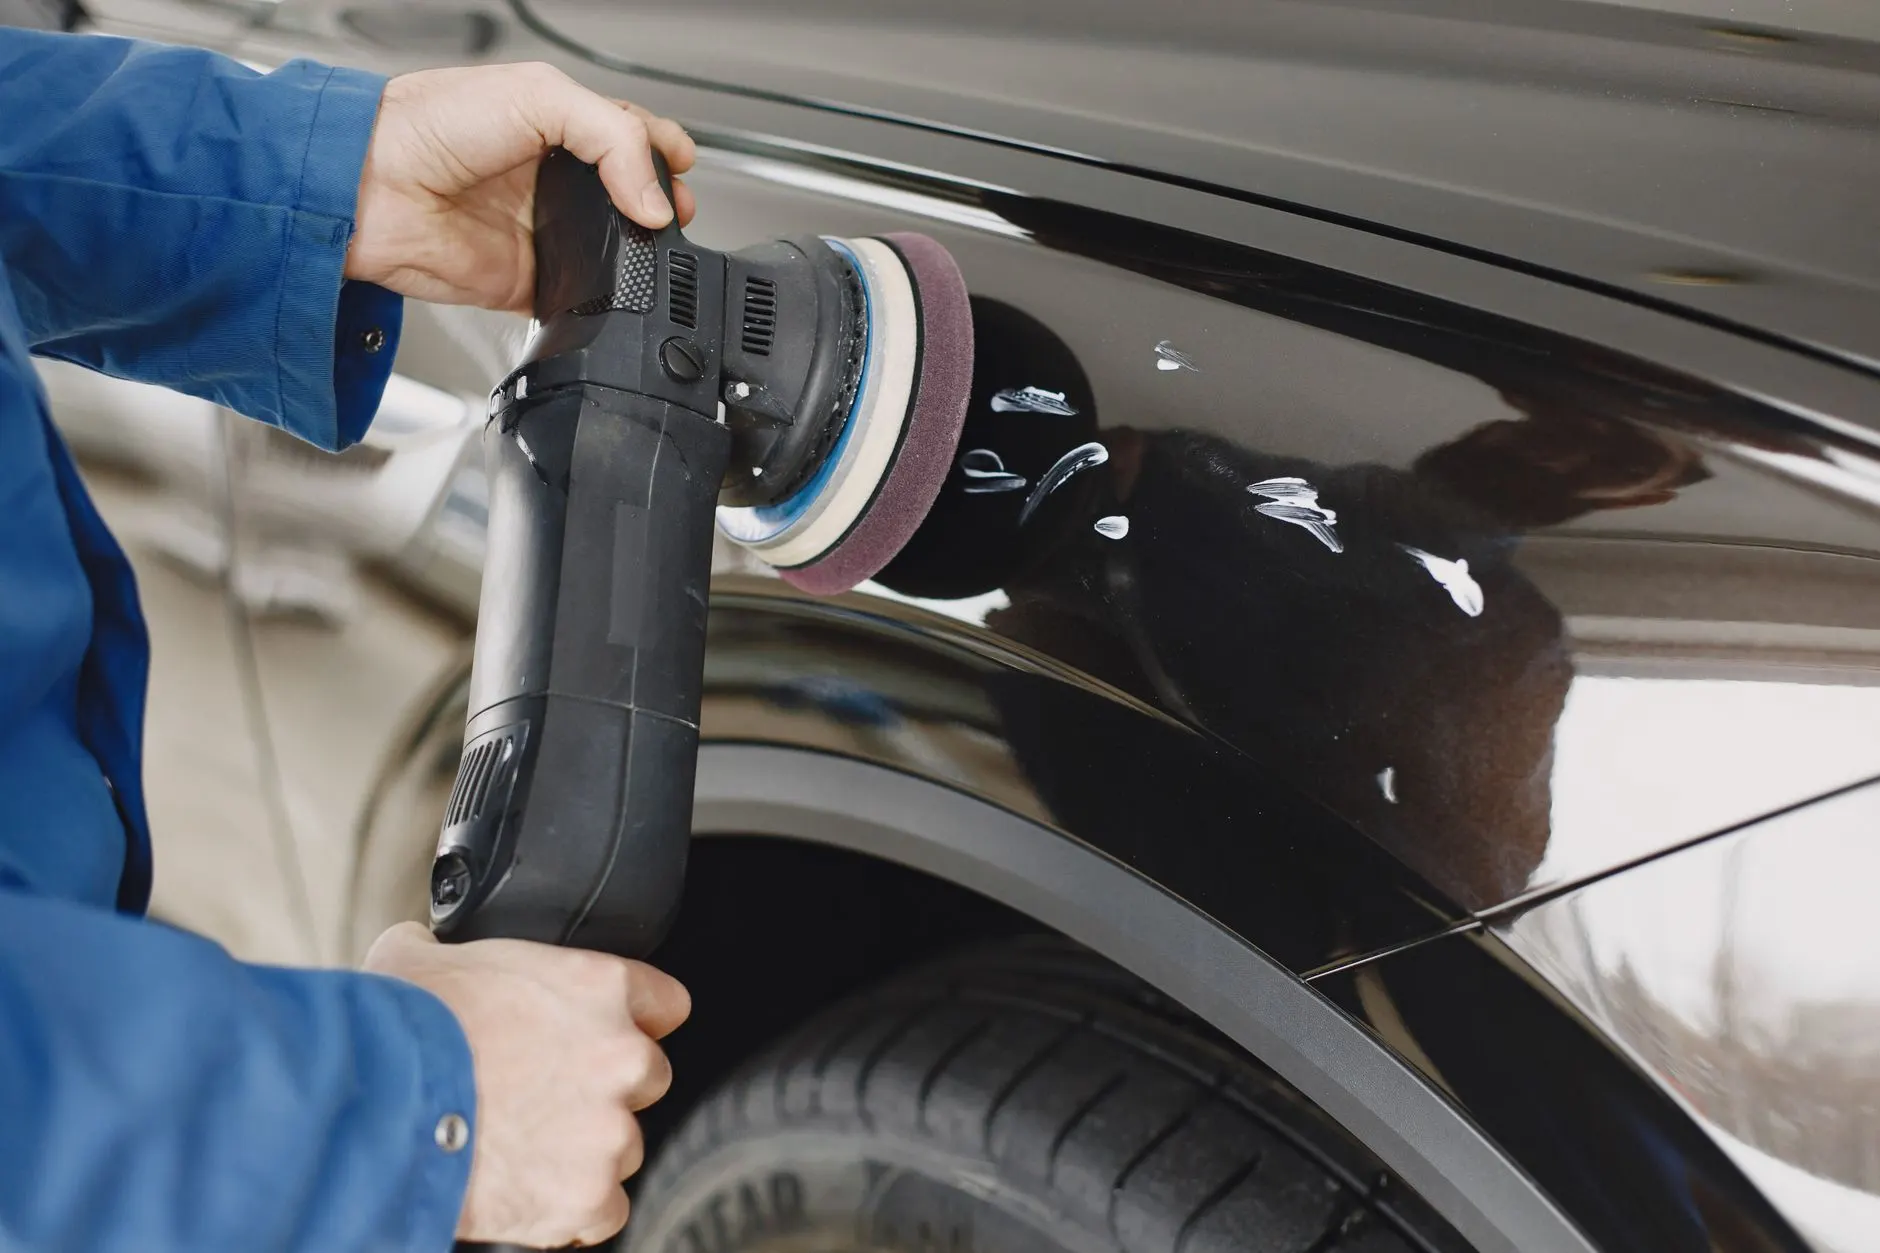
在麻轮布轮抛光工序中,磨料的选择直接决定表面粗糙度与切削效率。很多师傅习惯用同一种磨料打天下,但金刚砂磨料、棕刚玉、白刚玉与黑刚玉在布轮上的表现差异远比想象中明显。配合合适的布质砂轮粘合剂与布砂轮粘砂胶水,才能把磨料特性发挥到位。
一、四种磨料的物理特性差异
金刚砂磨料(碳化硅系)硬度约HV2800,棱角锋利,适合铸铁、有色金属的粗抛。棕刚玉韧性好,晶体尺寸大,在麻轮布轮高速旋转时不易碎裂,适合碳钢、不锈钢的中粗抛。白刚玉纯度更高,Al₂O₃含量达99%以上,切削刃细腻,用于不锈钢镜面前的精抛。黑刚玉则含铁量较高,硬度略低,但成本优势明显,多用于去毛刺和焊缝打磨。
许多厂家在粘砂时忽略了一点:磨料粒度分布与冷胶的浸润性直接相关。粗粒度金刚砂若用黏度过高的胶水,容易造成布轮表面“假粘”,开机即掉砂。
二、粘合剂选型与实操方法
传统工艺用骨胶或泡花碱粘砂,前者需加热熬制,后者耐水性差。现在更推荐金属抛光冷胶体系,室温固化,操作窗口长。具体步骤:
- 布轮预涂一层薄胶,晾至指触不粘;
- 按磨料:胶水=3:1~4:1配比混合,金刚砂取上限,白刚玉取下限;
- 均匀刮涂后静置15-20分钟,再上第二层;
- 完全固化前修整边缘,避免甩砂。
若使用抛光膏辅助精抛,建议在布轮粘砂层完全固化后再上膏,否则膏体渗入胶层会降低磨料把持力。不少企业用代替骨胶的冷胶方案后,布轮寿命从8小时提升到20小时以上。
三、性能数据对比
以φ300×50mm麻轮、线速度32m/s测试:
- 金刚砂磨料:切削量1.8g/min,表面Ra 1.6μm,磨料脱落率12%;
- 棕刚玉:切削量1.2g/min,Ra 0.8μm,脱落率7%;
- 白刚玉:切削量0.6g/min,Ra 0.2μm,脱落率5%;
- 黑刚玉:切削量1.5g/min,Ra 2.0μm,脱落率15%。
可见棕刚玉与白刚玉配合布砂轮粘砂胶水综合性价比最高。若采用代替泡花碱的冷胶体系,脱落率还能再降3-5个百分点。
选对磨料只是第一步,粘合剂与固化工艺才是稳定品质的底线。天津万起帅先工贸有限公司在布轮粘砂领域积累了多年配方经验,如需针对特定材质的粘砂方案,可进一步沟通试样。